Cięcie plazmowe od lat należy do podstawowych metod rozdzielania metali w warsztatach, ślusarniach, zakładach produkcyjnych i serwisach maszyn rolniczych. Użytkownicy sięgają po nie, gdy szlifierka kątowa jest zbyt wolna, palnik gazowy nie radzi sobie z nierdzewką, a laser lub wycinanie wodą przekraczają budżet i potrzeby. Urządzenie jest stosunkowo lekkie, szybko się uruchamia i pozwala ciąć każdy materiał przewodzący prąd. Za prostą obsługą stoi jednak kilka zjawisk fizycznych oraz zestaw parametrów, które decydują o jakości krawędzi i tempie pracy. Poniżej wyjaśniamy, na czym polega proces, jak zbudowany jest sprzęt, od czego zależy maksymalna grubość cięcia, jaką rolę pełni gaz oraz czym różnią się wersje ręczne od mechanizowanych.
Cięcie plazmowe i rola łuku w przecinaniu metalu
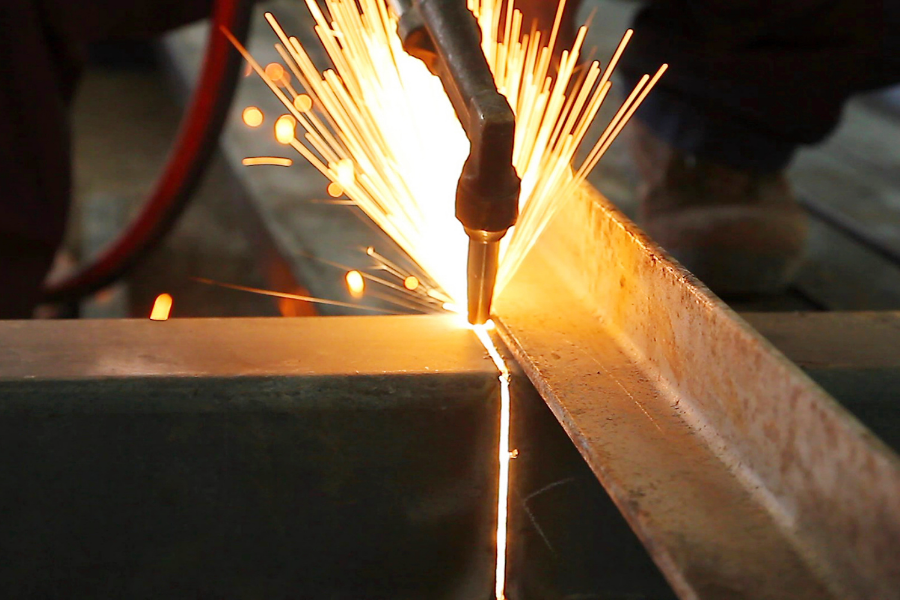
Plazma to gaz rozgrzany do tak wysokiej temperatury, że uzyskuje zdolność przewodzenia prądu. W urządzeniu powstaje ona w wąskiej dyszy, przez którą przepływa sprężony gaz, a między elektrodą i materiałem lub korpusem palnika jarzy się łuk elektryczny. Skoncentrowany strumień jonizowanego gazu nagrzewa metal w miejscu cięcia do stopienia, a duża prędkość strumienia wydmuchuje ciekły materiał ze szczeliny. To odróżnia ten proces od cięcia tlenowego, w którym metal głównie się utlenia i pali.
Dzięki temu przecinarka plazmowa radzi sobie ze stalą konstrukcyjną, stalą nierdzewną, aluminium, miedzią czy mosiądzem, czyli z metalami, które trudno ciąć płomieniem. Łuk zajmuje bardzo małą powierzchnię, więc strefa wpływu ciepła jest wąska, a odkształcenia blach cienkich mniejsze niż przy wielu innych metodach termicznych. Początek cięcia może odbywać się przez zajarzenie pilotażowe, bez zwarcia z materiałem, co pozwala pracować także na powierzchniach zardzewiałych lub lekko pokrytych farbą.
Budowa przecinarki plazmowej krok po kroku
Sercem urządzenia jest źródło prądu. W starszych konstrukcjach był to ciężki transformator, obecnie zwykle falownik, który jest mniejszy, lżejszy i oszczędniejszy w poborze energii. Źródło zamienia prąd z sieci na stabilny prąd stały o regulowanym natężeniu. Do niego dołączony jest przewód z palnikiem, przewód masowy z zaciskiem oraz doprowadzenie gazu, zwykle przez reduktor lub filtr sprężonego powietrza.
Najbardziej obciążona jest głowica palnika, w której pracują elementy eksploatacyjne:
- elektroda, z której wychodzi łuk,
- dysza, formująca i zwężająca strumień plazmy,
- pierścień wirowy, nadający gazowi ruch obrotowy,
- osłona dyszy, chroniąca przed rozpryskami,
- spust lub przycisk zapłonu w rękojeści.
Elektrody i dysze zużywają się w czasie pracy, a ich stan bezpośrednio wpływa na kształt szczeliny. Zniekształcony otwór dyszy daje skośne cięcie i więcej zgorzeliny, dlatego w praktyce wymienia się je regularnie, zgodnie z zaleceniami producenta urządzenia.
Grubość i rodzaj materiału a moc urządzenia
Podstawowym parametrem jest maksymalne natężenie prądu cięcia. Im jest wyższe, tym grubszy materiał można rozdzielić, ale producenci podają zwykle dwie wartości: grubość cięcia zalecaną, przy której krawędź jest czysta i prędkość rozsądna, oraz grubość maksymalną, osiąganą wolno i z gorszą jakością. Przy wyborze sprzętu liczy się ta pierwsza, bo to z nią użytkownik będzie pracował na co dzień.
Rodzaj metalu również ma znaczenie. Aluminium i miedź przewodzą ciepło znacznie lepiej niż stal, więc wymagają większej mocy lub niższej prędkości przy tej samej grubości. Stal nierdzewna daje dobre efekty, lecz krawędź może się przebarwiać. Istotny jest też cykl pracy, czyli czas, przez jaki urządzenie może ciąć w danym okresie bez przegrzania, oraz zasilanie jednofazowe lub trójfazowe. Modele mniejsze pasują do garażu i drobnych napraw, większe do pracy zmianowej w produkcji.
Sprężone powietrze i inne gazy w procesie cięcia
Najczęściej stosowanym gazem jest sprężone powietrze, ponieważ jest tanie i dostępne w większości warsztatów. Musi być jednak suche i pozbawione oleju, dlatego przed urządzeniem montuje się filtr i osuszacz. Wilgoć w instalacji skraca żywotność elementów palnika i pogarsza stabilność łuku. Ważne jest też utrzymanie ciśnienia i przepływu zgodnego z instrukcją, bo ich spadek szybko widać na krawędzi.
W instalacjach przemysłowych używa się także azotu, tlenu, argonu z wodorem czy mieszanek specjalnych. Tlen przyspiesza cięcie stali węglowej i poprawia jakość krawędzi, azot sprawdza się przy stali nierdzewnej, a mieszanki z wodorem przy aluminium i grubszych przekrojach. Dobór gazu wpływa na kąt cięcia, ilość zgorzeliny oraz zużycie części eksploatacyjnych, dlatego szczegóły ustala się według dokumentacji producenta sprzętu.
Przecinarki ręczne i mechanizowane w praktyce warsztatowej
Wersja ręczna jest najpopularniejsza. Operator prowadzi palnik wzdłuż trasy, często opierając dyszę o prowadnicę lub szablon, co pomaga utrzymać stały odstęp od blachy. Sprawdza się przy cięciu rur, kształtowników, blach karoseryjnych, pracach rozbiórkowych i naprawach na miejscu. Równa linia wymaga wprawy, stałej prędkości i właściwego kąta palnika.
Wersje mechanizowane montuje się na wózkach jezdnych lub stołach CNC. Palnik porusza się wtedy automatycznie według programu, co zapewnia powtarzalność, dokładne kształty i krótszy czas obróbki serii elementów. Wymaga to jednak stabilnego stołu, systemu odciągu dymów i często regulacji wysokości palnika z pomiarem napięcia łuku. Dla małego warsztatu często wystarczy model ręczny, a stół z automatyką ma sens tam, gdzie liczy się wydajność i tolerancje wymiarowe.